【IoT・データ連携】工場内の作業効率UP!タッチパネルをリモート操作する方法
fa-engineer
FAテック ラボ
この記事でわかること
設備の稼働率を上げたい。そう考えて改善に取り組んでも、なかなか前に進まないことがあります。
この3つに心当たりがある方に向けて、設備の稼働監視・集中監視で何が変わるのかを整理します。
「先月より稼働率が落ちている。原因を調べてほしい」
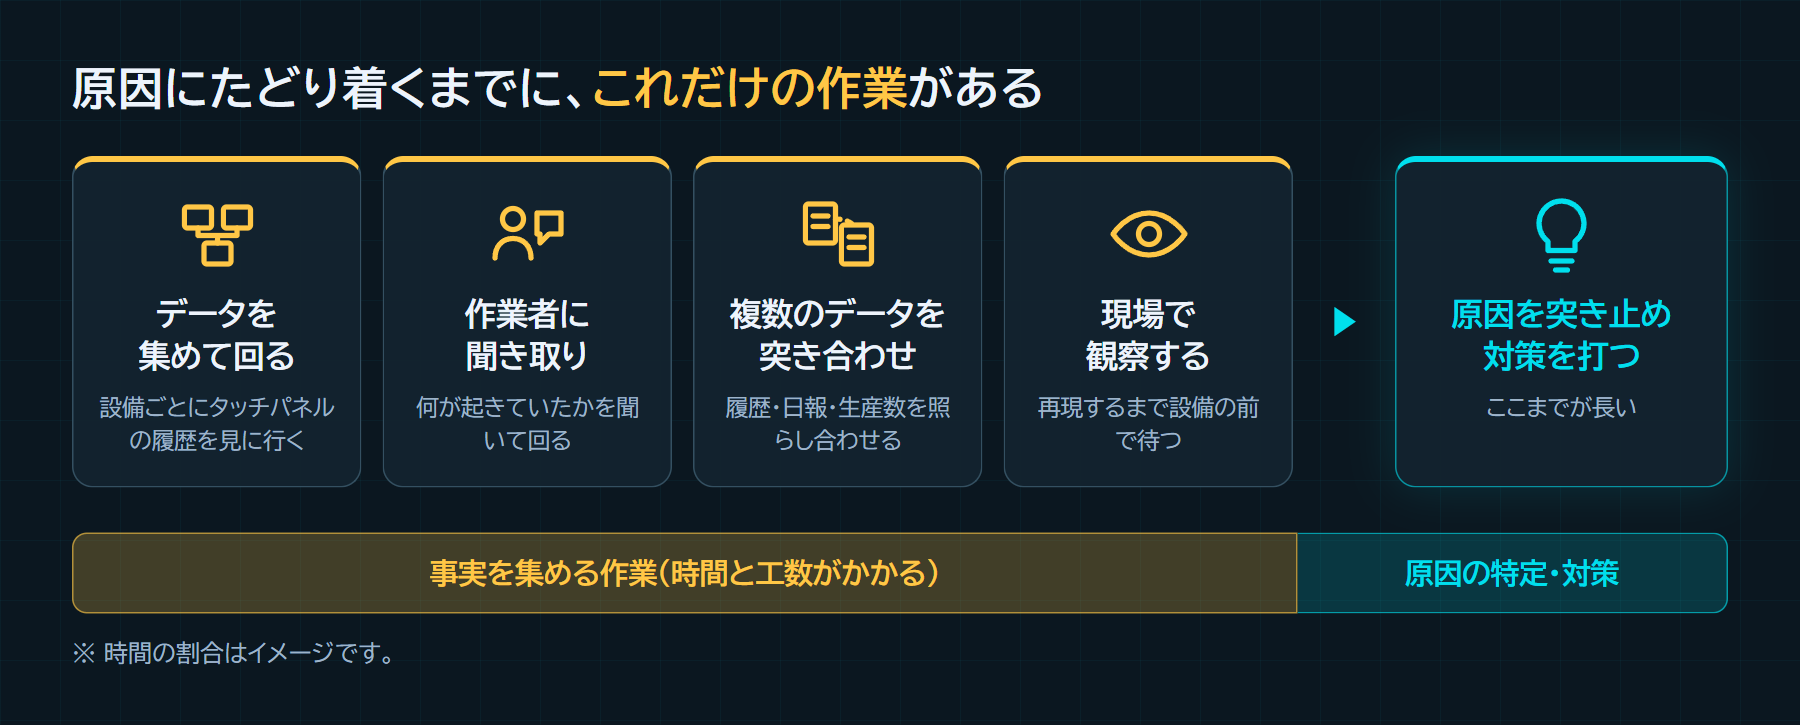
こう言われてから、原因にたどり着くまでには、いくつもの作業があります。
| 作業 | 時間がかかる理由 |
|---|---|
| データを集めて回る | 設備ごとにタッチパネルの履歴を見に行き、日報を集める |
| 作業者に聞き取りをする | 何が起きていたかを、現場で一人ずつ聞いて回る |
| 複数のデータを突き合わせる | タッチパネルの履歴、日報、生産数をExcelなどで照らし合わせる |
| 現場で観察する | 現象が再現するまで、設備の前で見ている |
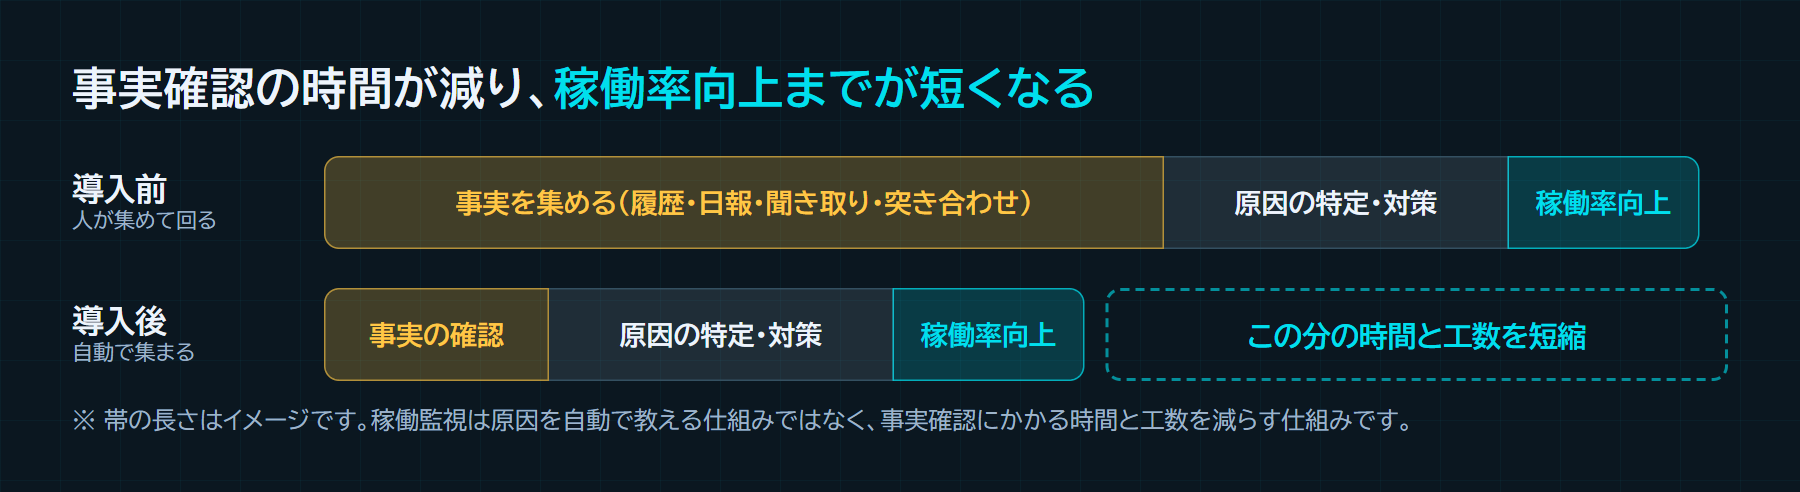
稼働率を上げるために必要なのは、原因を突き止めて対策を打つことです。ところが実際には、その手前の「事実を集める」作業に多くの時間と工数を取られ、対策にたどり着くまでが長くなっています。
作業者に聞き取りをしたり、日報を見たりしても、次のようなことが起こります。
作業者に落ち度があるわけではありません。生産を止めないことが第一の仕事なので、記録が後回しになるのは自然なことです。人の記録に頼る方法そのものに、限界があります。
「この異常がよく出ている」「あの工程でよく止まる」。改善したい項目は、現場にいればだいたい分かります。タッチパネルにも異常の履歴は残っています。
難しいのは、どれから手を付けるかです。
タッチパネルの履歴で分かるのは、主に「どの異常が、いつ出たか」です。それぞれの異常で合計どれだけ止まっていたのか、稼働率をどれだけ下げているのかまでは、すぐには分かりません。しかも、履歴を見るには設備1台ずつ、タッチパネルの前まで行く必要があります。
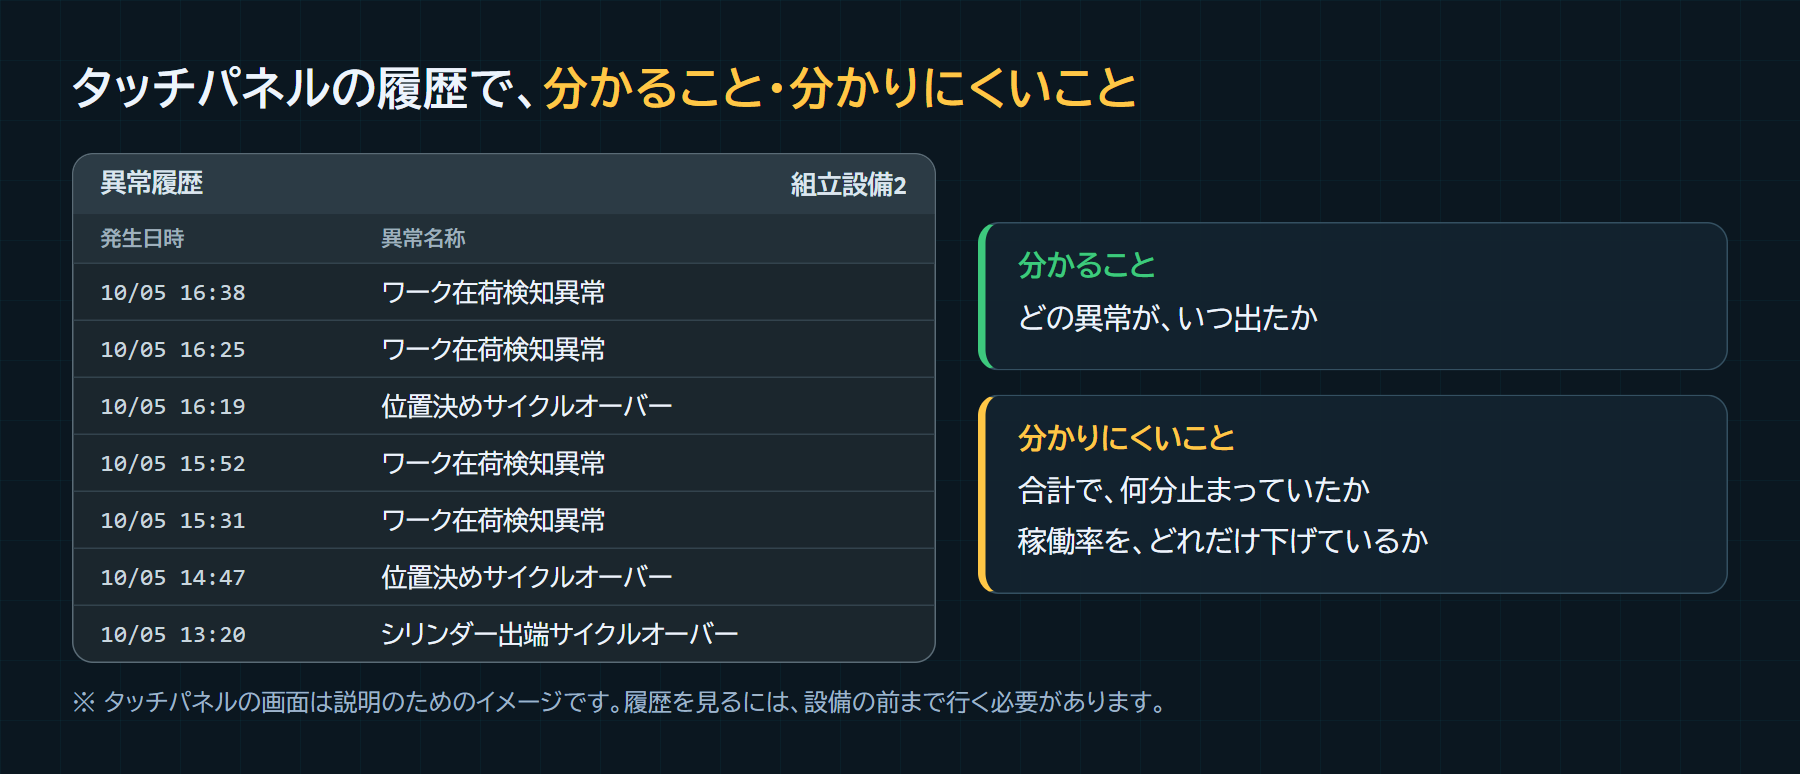
回数が多い異常と、1回が長い異常。どちらの影響が大きいかは、止まっていた時間を合計して、初めて比べられます。その数字がないと、印象に残った出来事や、声の大きい意見から順に対策することになります。
稼働監視は、設備のPLCが持っている情報を自動で集めて、1か所で見られるようにする仕組みです。
データを集める作業と、突き合わせる作業が、ほぼなくなります。現場での観察も、「いつ、どの異常のときに見ればよいか」の当たりを付けてから行けるので、張り付いている時間を減らせます。
ただし、稼働監視が教えてくれるのは「どの異常で、いつ、どれだけ止まったか」までです。なぜその異常が出るのかという真の原因は、今までどおり現場で確かめる必要があります。調べる範囲を早く絞り込める、というのが正確なところです。
停止の時間や異常の種類は、設備のPLCから自動で取得します。人が記録する工程がなくなるので、同じ基準のデータが、抜け漏れなく残ります。
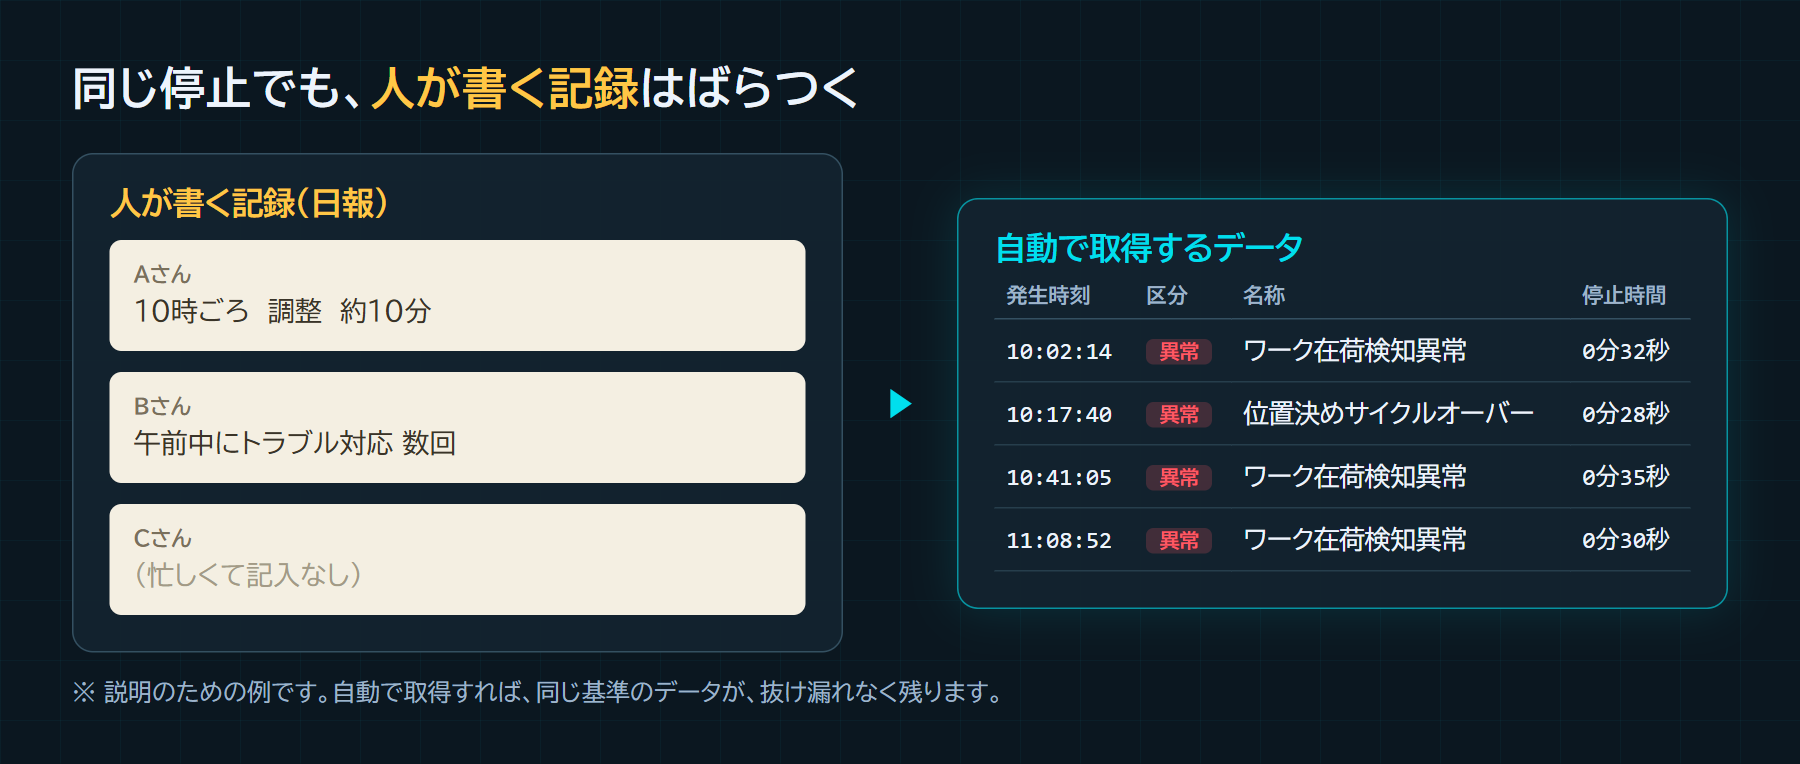
作業者への聞き取りは、「何時ごろ、何回止まりましたか」という事実の確認ではなく、「そのとき、ワークはどんな状態でしたか」といった、人にしか分からないことに絞れます。
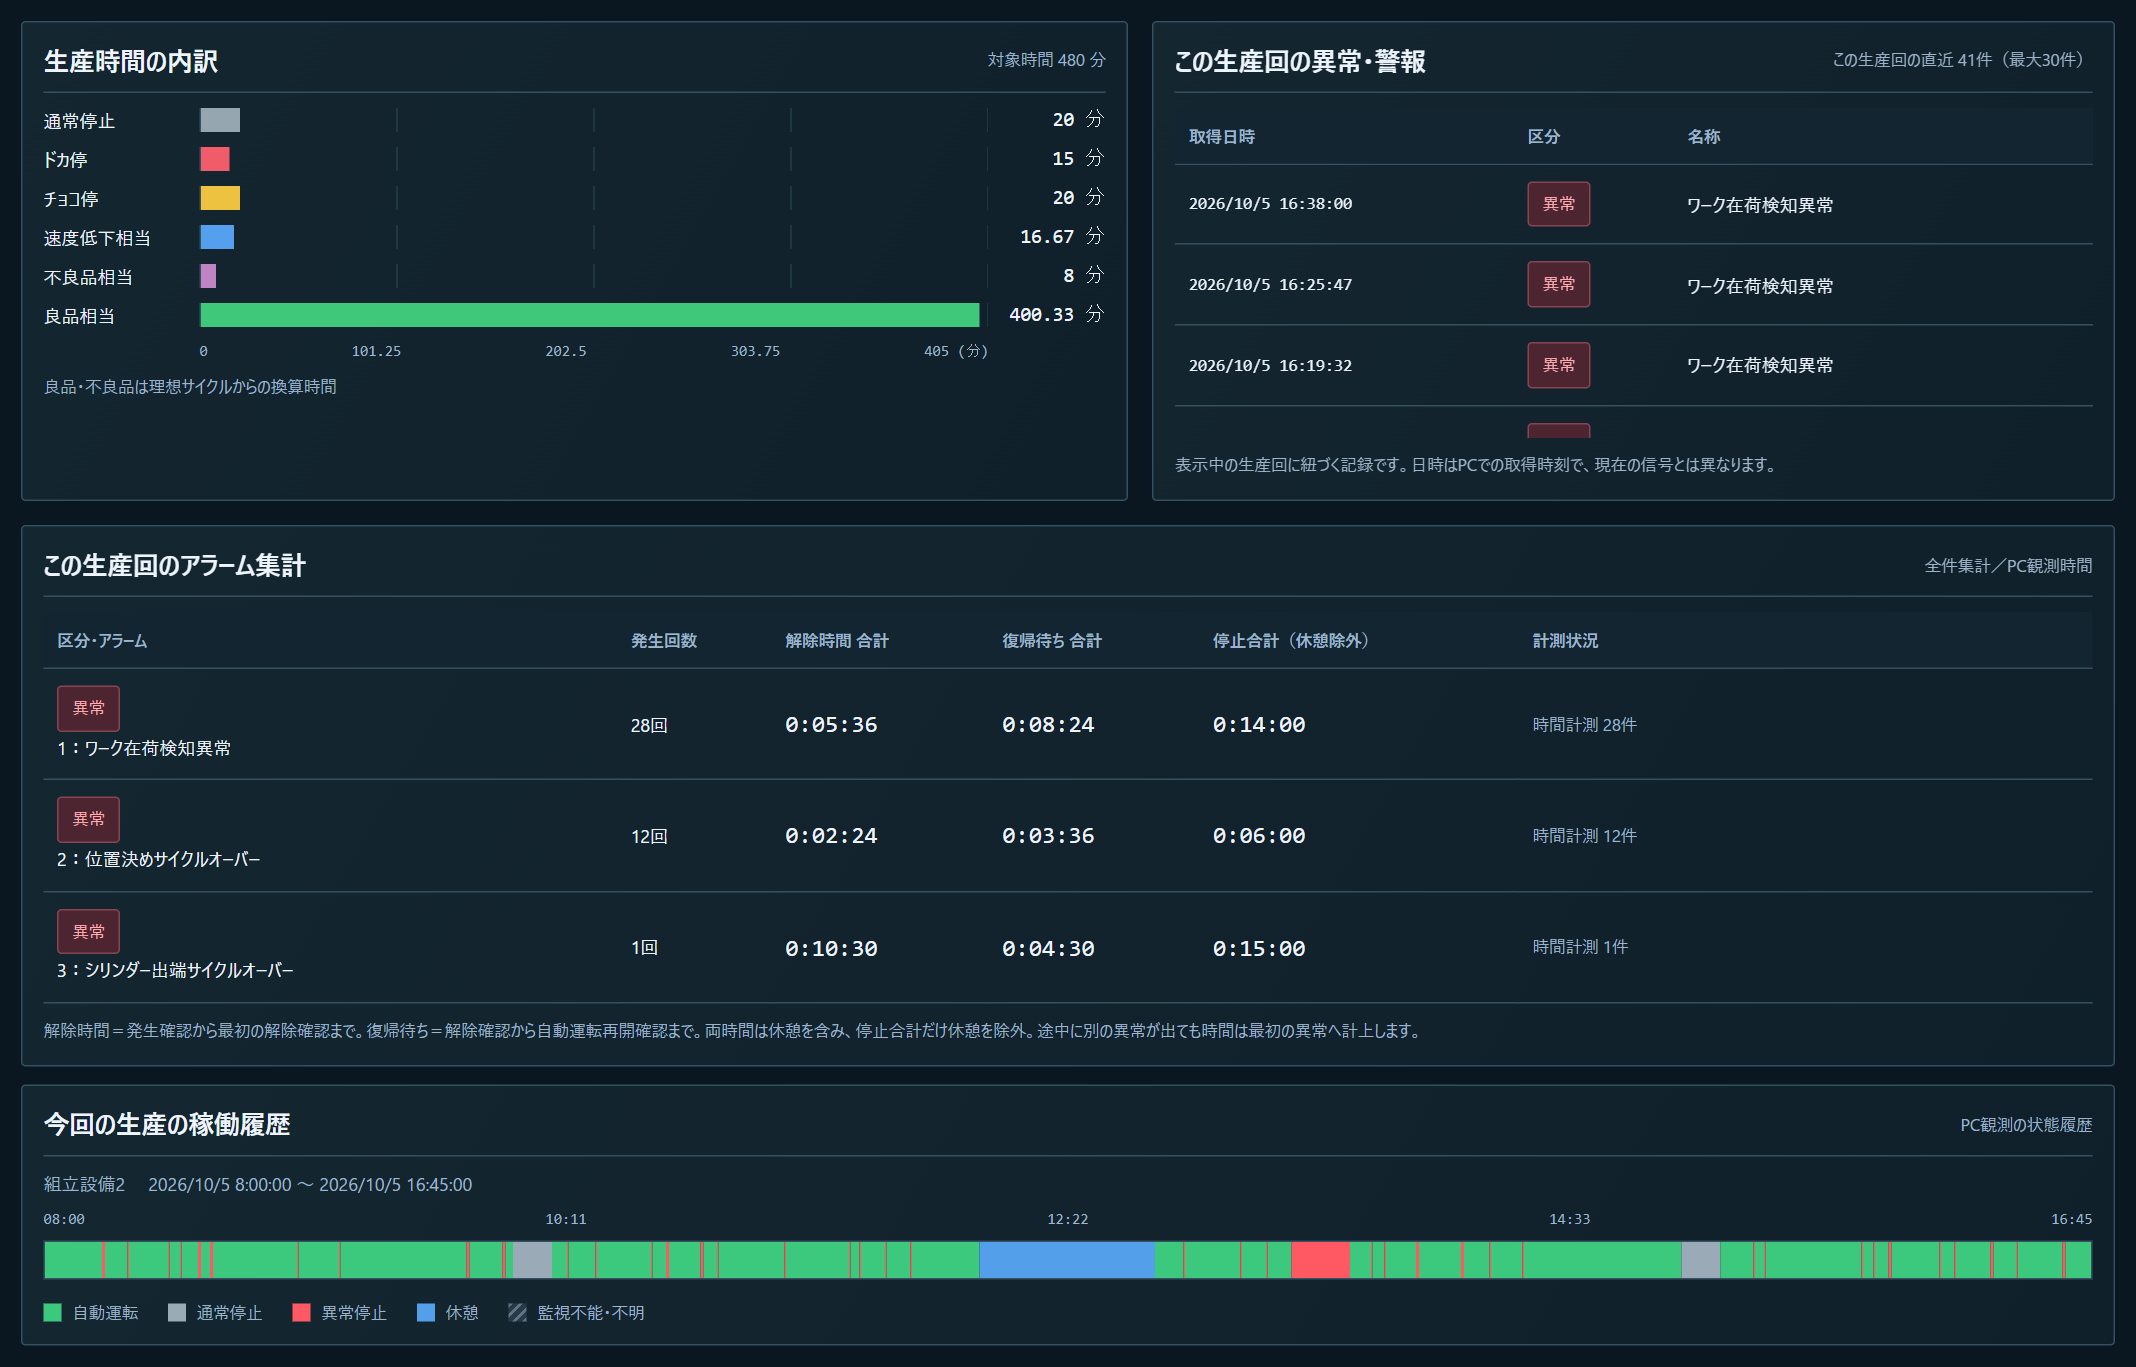
稼働監視では、止まっていた時間を種類ごとに合計します。たとえば、ある設備の1日のロスが次のようだったとします(説明のための例です)。
| ロスの種類 | 回数 | 合計時間 |
|---|---|---|
| 通常停止(段取りなど) | 2回 | 20分 |
| ドカ停(長い停止) | 1回 | 15分 |
| チョコ停(短い停止) | 40回 | 20分 |
| 速度の低下(遅く動いていた分) | — | 約17分 |
| 不良品を作っていた時間 | — | 8分 |
実際の画面では、次のように棒グラフで並びます。
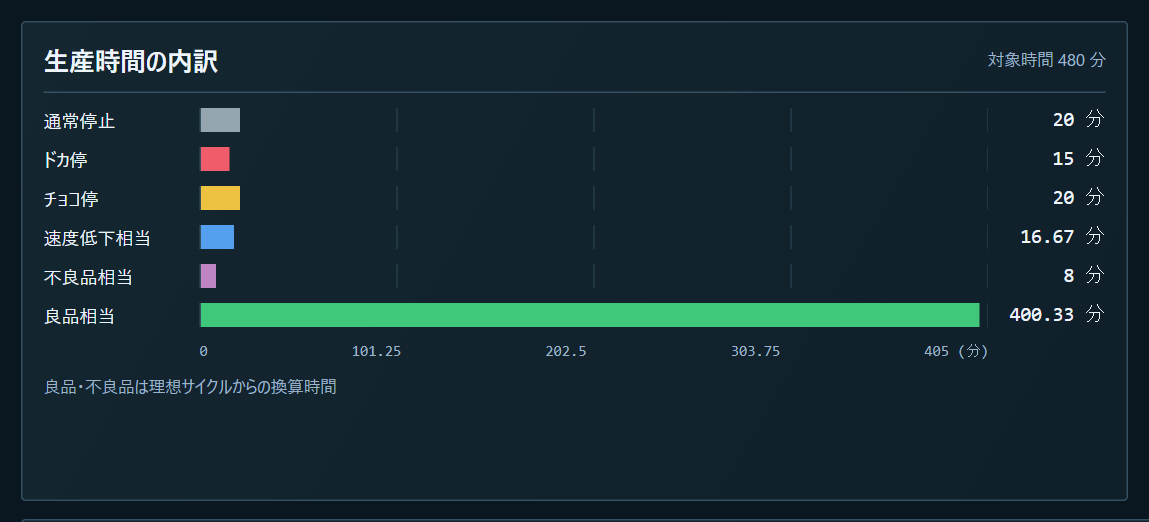
印象に残るのは、設備が15分止まったドカ停です。ところが合計時間で見ると、1回30秒のチョコ停のほうが大きい。これが1か月(20日稼働)続けば、チョコ停だけで約7時間になります。さらに、止まってはいないものの、本来より遅く動いていた分が約17分あることも分かります。
異常の名前ごとの集計も、同じ画面に並びます。
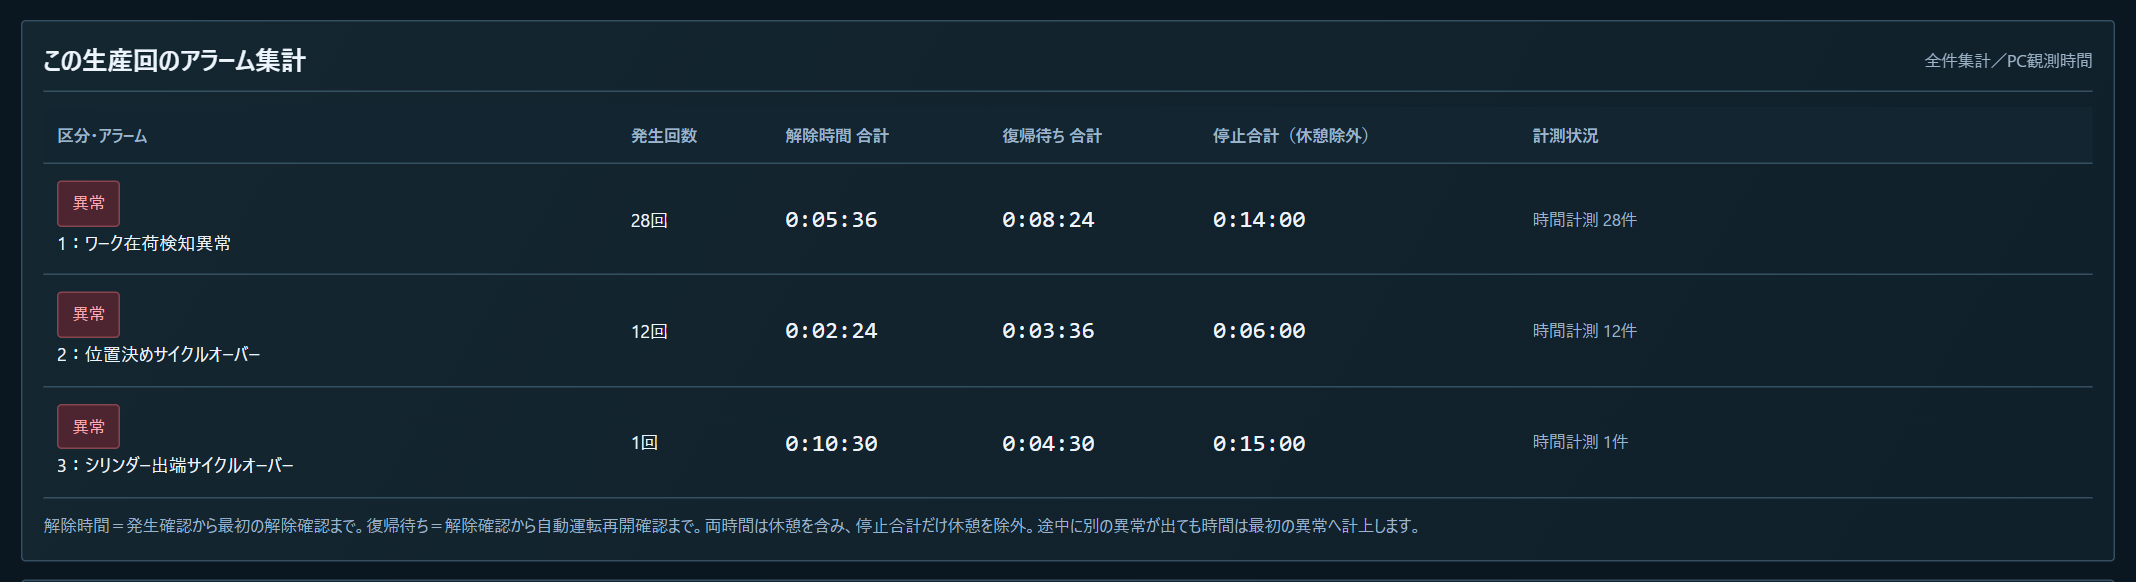
この例では、チョコ停の20分のうち14分が「ワーク在荷検知異常」です。1回は30秒でも、28回で14分。1回だけのドカ停(15分)と、ほぼ同じ時間を失っています。タッチパネルの履歴では分かりにくかった「それぞれの異常で、合計どれだけ止まっていたのか」が、そのまま数字で出ます。
稼働率(OEE:設備総合効率)も、「時間稼働率」「性能稼働率」「良品率」の3つに分けて表示されます。
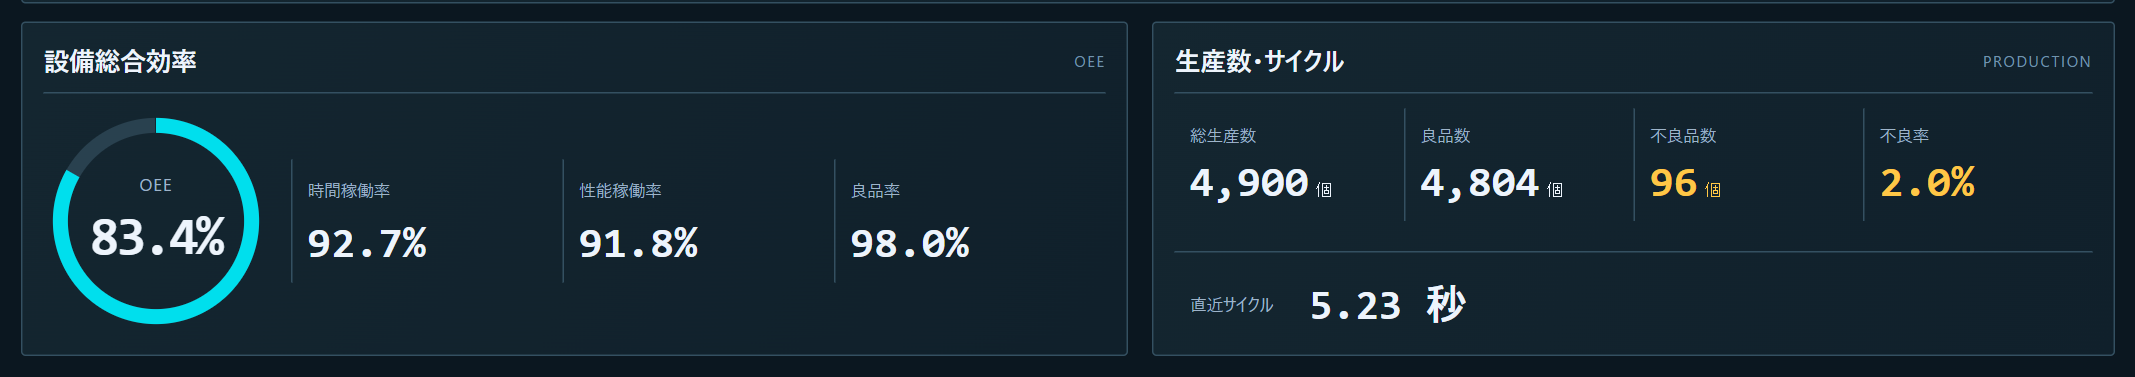
止まっている時間が長いのか、遅いのか、不良が多いのか。どこで落ちているかが分かれば、打つべき手の種類が決まります。この例では、3つのうち性能稼働率が一番低く、チョコ停と速度の低下が効いていることが読み取れます。
設備ごとの数字を、1つの画面に並べて見られるようにするのが集中監視です。
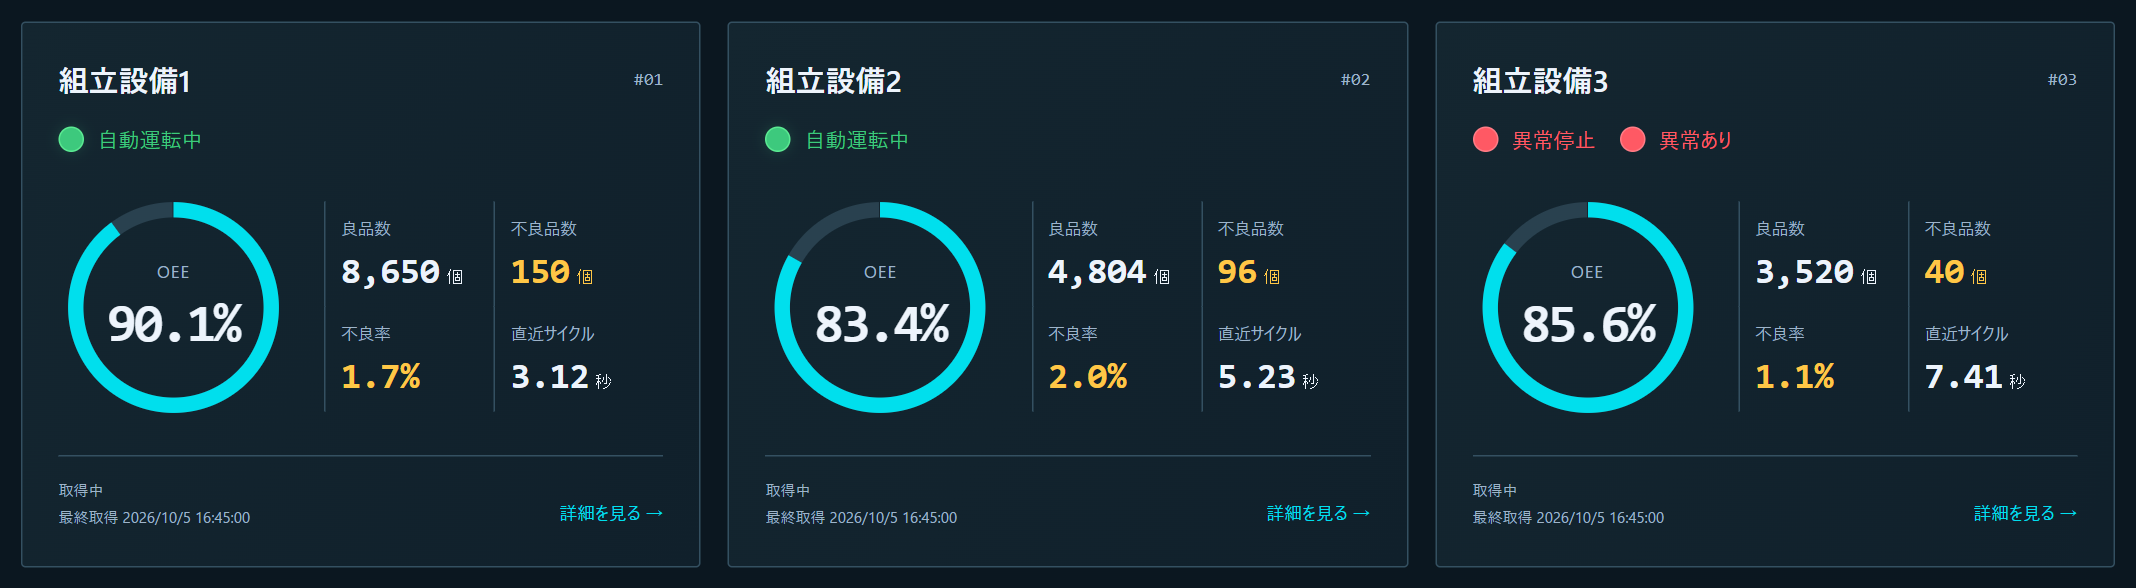
センサーの位置を調整した。部品の供給方法を変えた。その結果、停止は本当に減ったのか。
対策の前と後を同じ物差しで比べられるので、数字で効果を確認できます。効果がなければ、すぐ次の手に移れます。
「あの品番を作ったときの不良率は?」「先月のこの設備の稼働率は?」
記録が自動で残っていれば、設備・日付・品番で検索するだけです。
大掛かりな投資が必要なのでは?
全部の設備を一度に対象にする必要はありません。まず1台だけ、困っている設備から始められます。効果が見えてから台数を増やすほうが、社内の説明もしやすくなります。
データを社外に出したくない
稼働監視はクラウドが必須ではありません。社内のパソコンにデータを保存し、社内のネットワークだけで見る構成にできます。
現場の入力作業が増えるのでは?
データは設備のPLCから自動で集めるので、作業者が何かを入力する必要はありません。むしろ、記録や集計の負担を減らせます。
稼働率の改善が進まない理由は、次の3つでした。
| 悩み | 稼働監視で変わること |
|---|---|
| 原因の特定に時間がかかる | 事実が自動で1か所に集まり、調べる範囲を早く絞り込める |
| 現場から正確な情報が集まらない | PLCから自動で取得するので、抜け漏れなく正確なデータが残る |
| 優先順位を決められない | ロスを合計時間で並べて、効果の大きい順に着手できる |
稼働監視は、原因を自動で教えてくれる仕組みではありません。事実を確認する時間を減らし、稼働率を上げるまでにかかる時間と工数を短くするための仕組みです。
実際にどんな画面になり、どういう仕組みで動いているのかは、次の記事で解説しています。
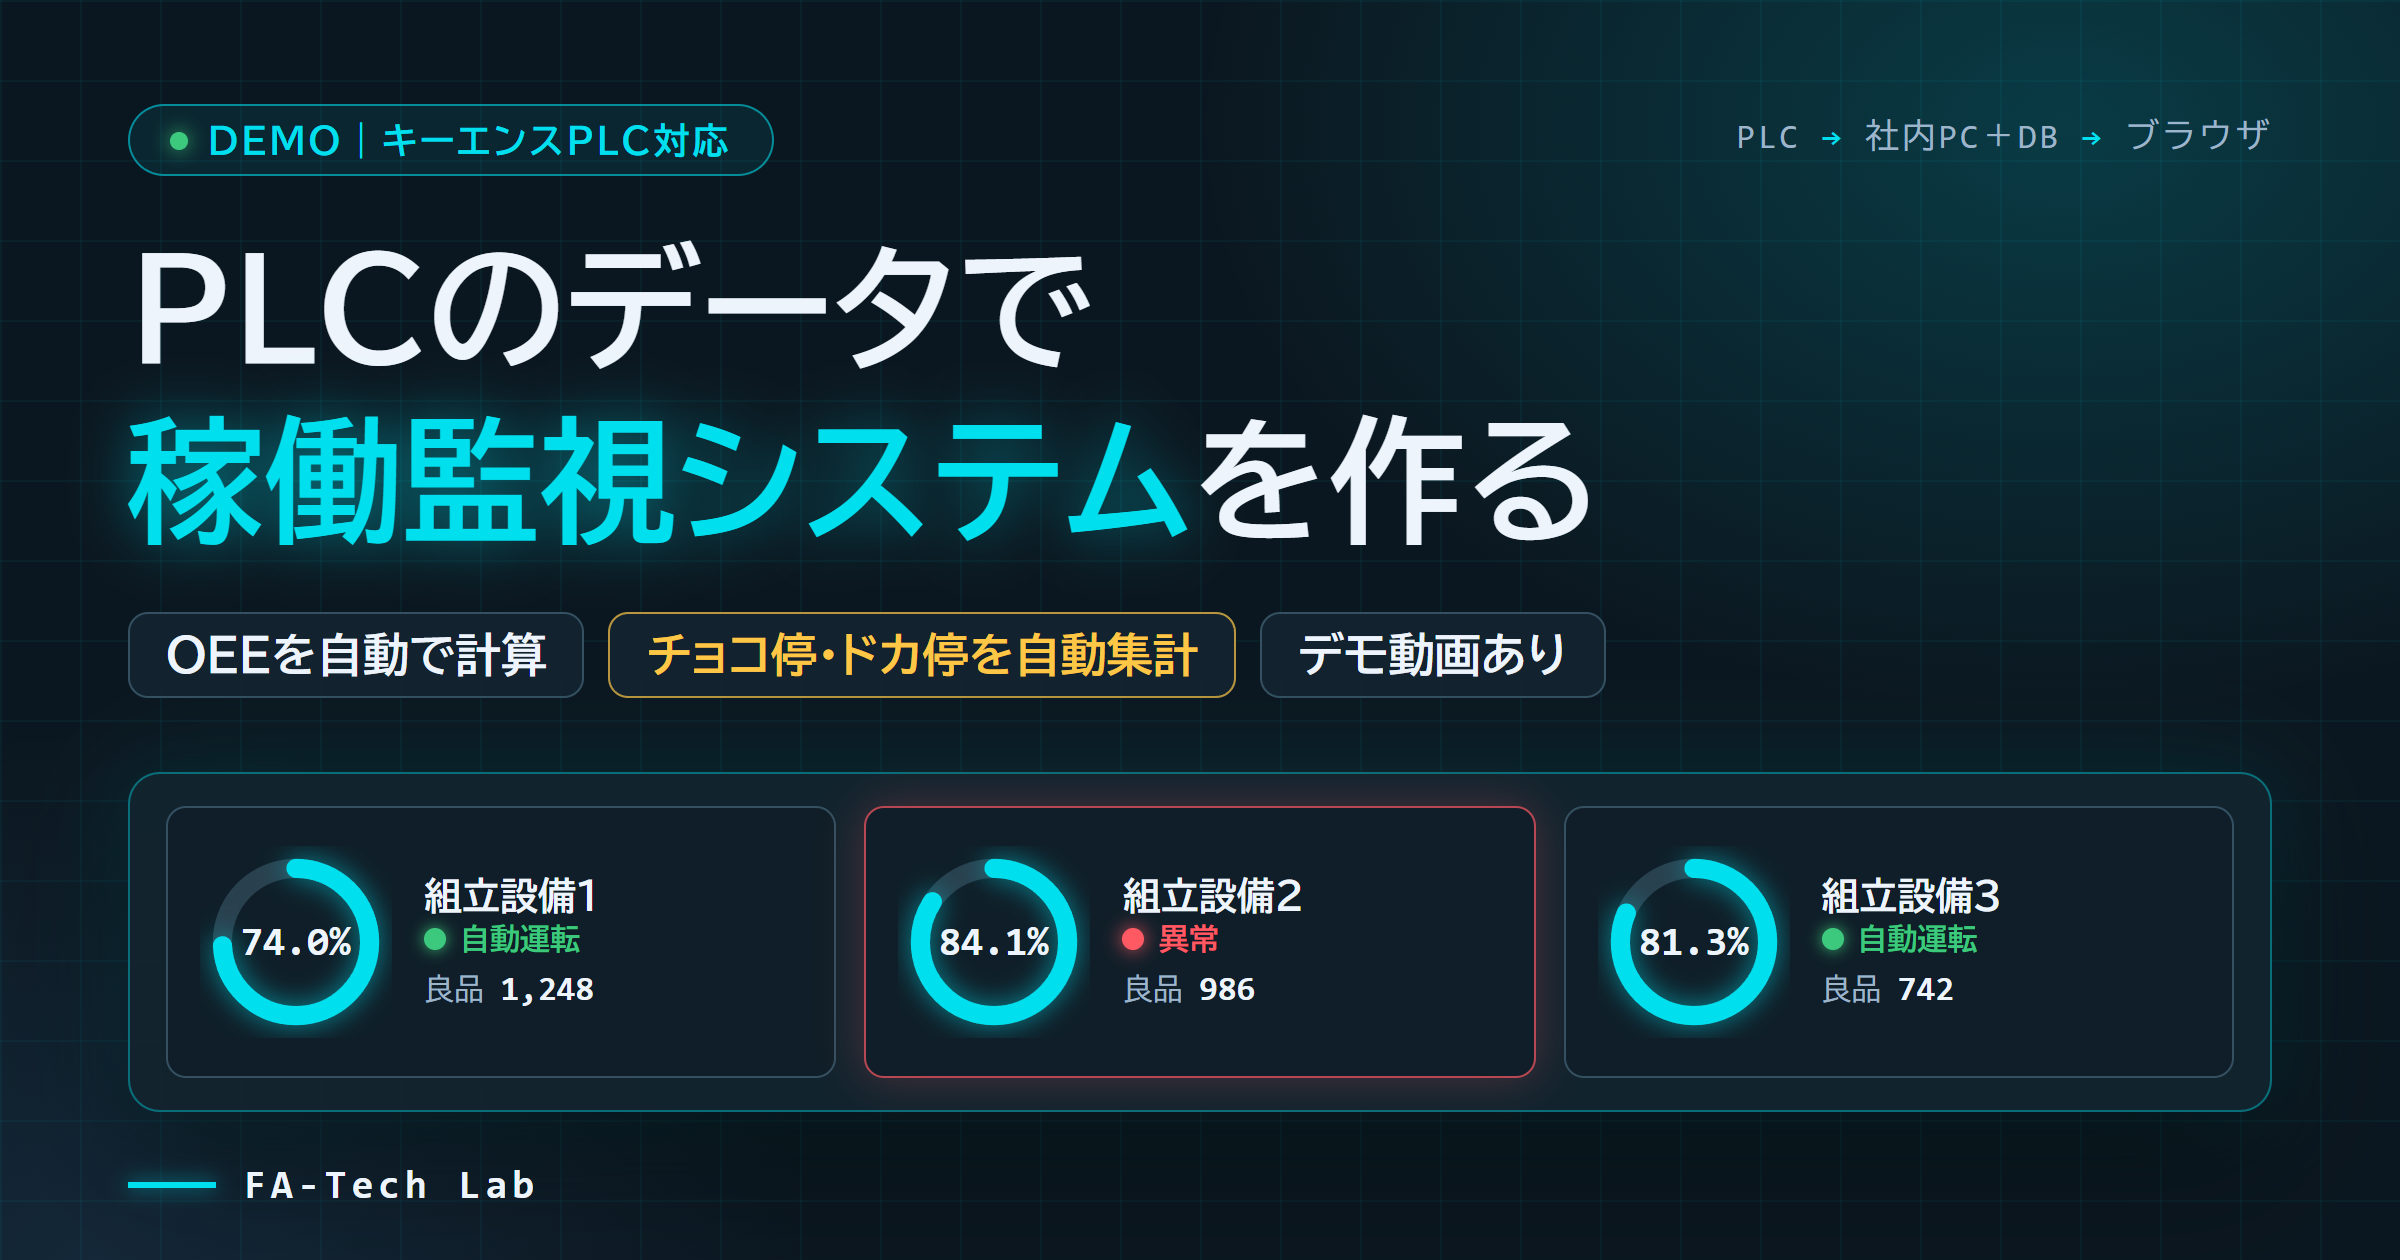
▶ キーエンスPLCで設備稼働監視システムを作る|OEE・チョコ停・ドカ停を自動集計【デモ動画あり】
3分のデモ動画もあります。
「うちの設備でもできる?」という段階のご相談で構いません
キーエンスPLCのデータを使った稼働監視システムの導入に対応しています。設備1台から始められます。